
挤出硅胶型材制造商 | OEM与批量供应
作者 州信密封工程团队 · · 27 浏览
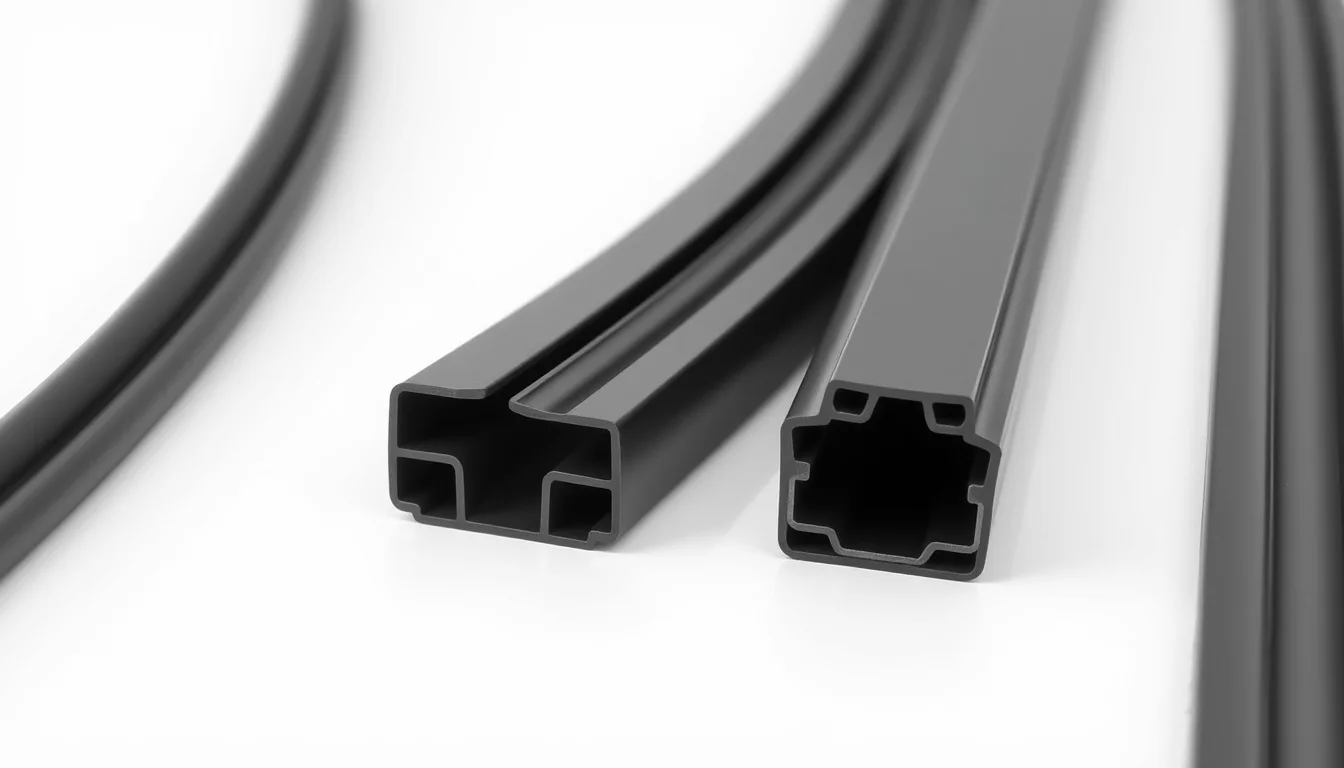
对于在严苛环境中指定挤出硅胶型材的海外B2B买家而言,关键决策在于将聚合物基体与具体的紫外线、热学和机械载荷相匹配。本文基于一位拥有15年经验的应用工程师项目档案中的真实邵氏A硬度、温度和公差数据,对EPDM、PVC和硅胶进行了对比。
材料正面交锋:EPDM vs. PVC vs. 硅胶
当项目规格制定者发来一份图纸,要求满足-40°C冷链条件和2000小时紫外线暴露时,第一个问题不是价格——而是弹性体的选择。下表反映的是生产批次和第三方实验室报告中的典型值,而非营销宣传单上的数据。
| 性能 | EPDM | PVC(软质) | 硅胶(VMQ) |
|---|---|---|---|
| 邵氏A硬度范围 | 50–80 | 55–90 | 30–80 |
| 拉伸强度(MPa) | 7–12 | 10–20 | 5–10 |
| 温度范围(°C) | -40 至 +150 | -20 至 +70 | -60 至 +200 |
| 压缩永久变形(22h @ 70°C,%) | 15–25 | 20–35 | 10–20 |
| 耐臭氧性 | 优异 | 差 | 优异 |
| 耐紫外线性(1000h) | 良好 | 一般 | 优异 |
| 阻燃性(UL 94) | 非固有 | 可达V-0 | 可达V-0 |
| 相对成本 | $ | $ | $$$ |
EPDM仍然是户外建筑密封条的主力材料,但其在150°C下的压缩永久变形是硅胶的两倍。PVC对于无热循环的室内机柜来说是经济实惠的选择,但它在-20°C以下会变脆。硅胶在极端条件下胜出:-60°C至+200°C、极低的压缩永久变形以及固有的耐臭氧性。对于挪威某冷库设施的门密封条应用,我们指定了60邵氏A的硅胶,因为EPDM在500次热循环后压缩永久变形会超过30%。
为什么仅凭硬度计读数还不够
50邵氏A的EPDM和50邵氏A的硅胶可以具有相同的初始硬度,但在热老化后会出现分化。ASTM D573(热老化)在100°C下测试70小时通常显示EPDM硬化5–10个点,而硅胶变化不到3个点。这一差异决定了密封件在五年后是否仍能正常工作。
挤出公差与实际配合
挤出公差是许多海外买家栽跟头的地方。一份要求在10mm泡管上达到±0.5mm的图纸可能通过来料检验,但在装配时与处于相反极限的配合挤出件就无法匹配。我们对硅胶型材的标准生产公差为关键尺寸±0.1mm,非关键尺寸±0.2mm,每500米用激光测微计进行验证。
硫化控制
硅胶需要精确的硫化以避免欠硫(表面发粘、压缩永久变形高)或过硫(边缘发脆)。我们对医疗和食品接触级产品采用铂金硫化硅胶,对一般工业级采用过氧化物硫化。硫化状态通过ASTM D395(压缩永久变形)和ISO 1817溶剂溶胀测试进行验证。
公差叠加陷阱
一个常见的错误是在将被拼接成2米框架的型材上规定±0.1mm的公差。仅拼接公差就可能增加±0.3mm。对于长尺寸产品,我们建议采用带模压角部的硅胶系列代替拼接角部,从而消除这种公差叠加。
严苛环境案例档案
根据我们湖南工厂的经验, 一家欧洲OEM厂商向我们送来了一件来自迪拜屋顶HVAC机组的失效EPDM型材。18个月后,EPDM在紫外线暴露边缘出现开裂,并产生了40%的压缩永久变形。我们用一个70邵氏A的硅胶型材进行了替换,截面相同,并按照ASTM D573在150°C下进行了168小时的测试。硅胶保留了92%的原始拉伸强度,压缩永久变形仅为12%。该项目现在三班制运行,硅胶密封件已通过36个月无现场失效。
零下冷链
对于加拿大某冷库门,规格制定者最初因成本选择了PVC。在-35°C下,PVC的弯曲模量急剧上升,密封件在关门测试中开裂。我们改用了一种带空心泡管设计的50邵氏A硅胶,在-55°C下仍保持柔韧性。该项目的机柜密封条现在采用共挤硬质PVC底座配硅胶泡管,兼顾了成本与性能。
高压摩擦
在液压缸刮水器中,硅胶通常太软。80邵氏A的EPDM或聚氨酯复合材料更适合刮擦。但在食品加工线的低摩擦动态密封中,带PTFE嵌件的硅胶相比EPDM减少了40%的摩擦力。我们采购PTFE嵌件并一次共挤成型,同时将WPC型材生产线分开以避免交叉污染。
质量控制与测试规程
每批挤出硅胶型材均需检测:
- 硬度: ASTM D2240,±3邵氏A
- 拉伸强度: ASTM D412,最低5 MPa
- 压缩永久变形: ASTM D395,方法B,22h @ 70°C
- 热老化: ASTM D573,70h @ 100°C或168h @ 150°C
- 耐臭氧性: ASTM D1149,50 pphm,20%应变,72h
- 阻燃性: UL 94水平燃烧,如有规定
我们随每批货物出具3.1证书,并保留样品24个月。对于OEM买家,我们还可以执行定制测试规程,如按ASTM G154进行1000小时QUV测试。
从中国挤出硅胶型材制造商采购
海外B2B买家经常询问模具交期和最小起订量。我们的标准挤出模具交期为新型材7–10个工作日,我们拥有超过400套常用泡管、U型槽和唇边型材的现有模具库。该模具库降低了门密封条和机柜密封条的成本和交期。
模具与最小起订量
对于新模具,硅胶的最小起订量为500 kg,EPDM为1000 kg。对于现有模具,最小起订量降至200 kg。我们接受与其他橡胶产品混装集装箱,并可从上海或深圳发拼箱。
包装与标识
标准包装为100米卷装于PE袋中,然后装入纸箱置于托盘上。我们可以在纸箱上印刷您的logo和零件号。对于长型材,我们使用木箱。所有包装均通过ISTA 1A跌落测试。
常见问题解答
挤出硅胶型材的最小起订量是多少?
新定制模具的最小起订量为500 kg,现有模具为200 kg。对于模具库中的标准型材,试订单最低可至100 kg。我们建议先下200 kg试订单以验证配合和材料,然后再扩大规模。
交期是多久?
新模具:开模7–10个工作日,然后生产15–20天。现有模具:生产12–18天。我们从湖南常德发货,卡车运至上海或深圳需3–5天,然后走海运。紧急样品可走空运。
你们能保证什么挤出公差?
标准公差为关键尺寸±0.1mm,非关键尺寸±0.2mm,按ISO 3302-1 E2级测量。对于非常小的型材(5mm以下),我们可以按要求保证±0.05mm。每套新模具我们都提供首件检验报告。
型材如何包装?
型材以100米长度卷绕,包裹PE袋,装入纸箱置于托盘上。对于长直条,我们使用木箱。我们也可以使用您的品牌纸箱包装。所有包装均按海运设计并通过ISTA 1A测试。
下单前可以拿样品吗?
可以。对于现有模具,我们免费提供最长1米的样品。对于新模具,我们收取开模费并提供1米样品供确认。现有模具样品交期3–5天,新模具10–14天。您只需支付快递费用。
| 参数 | EPDM | 硅胶 | PVC |
|---|---|---|---|
| 邵氏A | 50–80 | 30–80 | 55–90 |
| 温度范围(°C) | -40 至 +150 | -60 至 +200 | -20 至 +70 |
| 压缩永久变形(%) | 15–25 | 10–20 | 20–35 |
| 公差(mm) | ±0.1–0.2 | ±0.1–0.2 | ±0.2–0.3 |
| 耐紫外线性 | 良好 | 优异 | 一般 |
| 成本 | $ | $$$ | $ |
发送您的CAD图纸,24小时内获取报价。