
Vedação de Borracha para Tetos Solares | Fornecedor OEM
Por Equipe de Engenharia Zhouxin Sealing · · 25 visualizações
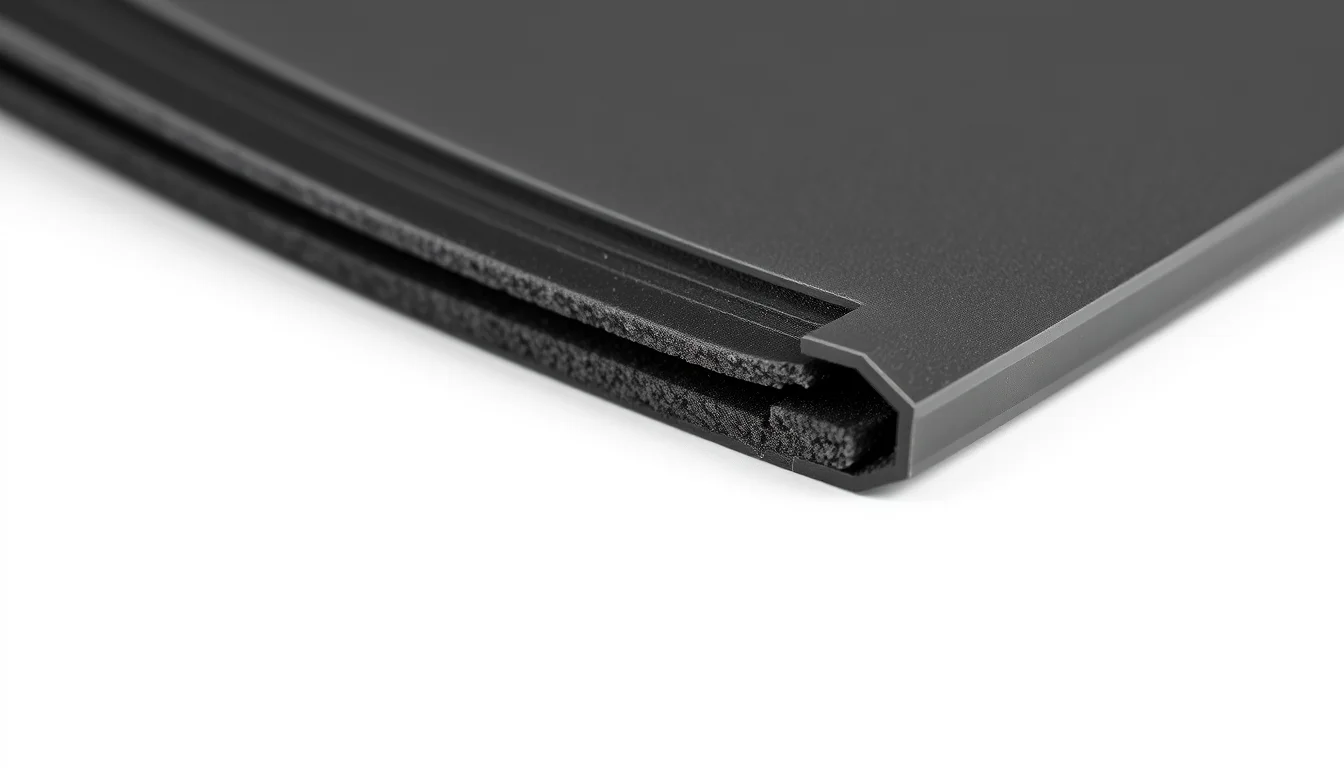
Um comprador internacional que busca uma vedação de borracha para teto solar automotivo precisa de uma fábrica capaz de manter tolerância de extrusão de ±0,3 mm, fornecer compostos de EPDM ou silicone testados conforme ASTM D573 e ASTM D395, e cotar ferramental e MOQ em até 24 horas após receber um arquivo CAD limpo. Este guia percorre o processo real de extrusão customizada, a comparação de capacidade entre fábricas e os detalhes de desenho que reduzem o vai e vem a uma única rodada.
O que Separa uma Fábrica de Vedação para Teto Solar Capacitada de uma Trading
Extrusão, vulcanização e pós-processamento sob o mesmo teto
Uma vedação de teto solar raramente é um perfil simples. Normalmente combina um bulbo denso de EPDM, um lábio de vedação em esponja, uma superfície deslizante flocada e cantos moldados — às vezes com uma matriz polimérica de dupla dureza. Fábricas que terceirizam flocagem ou moldagem de cantos perdem o controle do empilhamento dimensional. Procure linhas contínuas de vulcanização em banho de sal ou ar quente, flocagem interna e emenda de cantos por CNC. Peça o mapa de dureza ao longo da seção transversal, não um único número Shore A.
Capacidade de testes que você pode auditar
Solicite dados de envelhecimento térmico conforme ASTM D573 (tipicamente 70 h ou 168 h a 100 °C), deformação permanente por compressão conforme ASTM D395 Método B (frequentemente ≤25% em 70 h/100 °C) e resistência ao ozônio a 50 pphm. Uma fábrica que realiza esses testes internamente consegue manter uma submissão PPAP; uma que envia amostras a terceiros acrescenta 2–3 semanas a cada alteração de engenharia.
Tabela de Seleção de Materiais para Vedações de Teto Solar
| Material | Faixa de Temperatura | Dureza (Shore A) | Resistência à Tração | Deformação Permanente | Custo Relativo | Melhor Para |
|---|---|---|---|---|---|---|
| EPDM (denso) | -40 a 120 °C | 60–75 | ≥10 MPa | ≤25% (70h/100°C) | $$ | Bulbo e lábio padrão de teto solar |
| EPDM (esponja) | -40 a 100 °C | 25–40 (Shore 00) | ≥3 MPa | ≤30% | $ | Lábio de vedação macio, baixa força de fechamento |
| Silicone | -60 a 200 °C | 50–70 | ≥7 MPa | ≤30% | $$$ | Alta temperatura, clima frio, acabamentos premium |
| TPV/TPE | -40 a 110 °C | 55–80 | ≥6 MPa | ≤35% | $$ | Acabamentos recicláveis e com cor combinada |
| NBR | -30 a 100 °C | 60–80 | ≥10 MPa | ≤25% | $$ | Zonas adjacentes em contato com óleo (raro) |
Os números acima refletem janelas típicas de produção — sempre confirme com as indicações do desenho e a especificação de material do OEM. Para perfis adjacentes da lateral da carroceria, consulte nossa linha de tiras de vedação para portas; para variantes de alta temperatura, a série silicone cobre -60 a 200 °C.
O Processo de Extrusão Customizada, Passo a Passo
1. Revisão do desenho e feedback de DFM
Uma fábrica competente retorna uma nota de DFM em 24–48 horas: espessuras mínimas de parede, avisos de rebaixo, viabilidade de raio de canto e cobertura de flocagem. É aqui que a maioria dos projetos trava — os compradores enviam um PDF 2D sem indicações de tolerância, e a fábrica adivinha.
2. Ferramental e projeto de matriz
Matrizes de extrusão para perfis de teto solar normalmente custam USD 800–2.500 dependendo da complexidade; ferramentas de moldagem de cantos acrescentam USD 1.500–4.000 por conjunto de cantos. O prazo de entrega é geralmente de 15–25 dias úteis. Pergunte se o preço da matriz inclui um teste de produção e um relatório de inspeção da primeira peça.
3. Mistura do composto e extrusão
A matriz polimérica é misturada conforme a formulação aprovada e então extrudada pela matriz. A tolerância de extrusão é o número crítico: ±0,3 mm em superfícies de vedação críticas e ±0,5 mm em dimensões não críticas é uma janela de produção realista. Mais apertado que ±0,2 mm exige retífica pós-cura ou um processo diferente.
4. Vulcanização e pós-cura
A vulcanização contínua define a densidade de ligações cruzadas. A pós-cura (quando especificada) elimina voláteis e estabiliza a deformação permanente por compressão. Pular a pós-cura é uma causa comum de falhas em campo em climas quentes.
5. Flocagem, moldagem de cantos e acabamento
Superfícies flocadas reduzem o atrito de deslizamento contra o vidro. A moldagem de cantos une as seções extrudadas em um loop contínuo; a resistência da junta e a repetibilidade dimensional aqui determinam se a vedação passa em um teste de vazamento de água.
6. Inspeção final e embalagem
Verificação dimensional contra o desenho, checagem pontual de dureza e inspeção visual da cobertura de flocagem. Em seguida, embalagem em bobina ou comprimento reto conforme instrução do comprador.
Na experiência da nossa fábrica em Hunan, um fornecedor europeu Tier-2 de tetos solares enviou um PDF 2D com uma única tolerância geral de ±0,5 mm e nenhuma indicação no lábio de contato com o vidro. O primeiro teste de produção passou na inspeção dimensional, mas falhou em um teste de deslizamento de 500 ciclos porque a dureza do lábio derivou para 78 Shore A contra um alvo de 65 ±5. Recotamos com uma caixa de indicação de dureza no desenho, adicionamos uma verificação de dureza 100% no lábio, e o segundo lote passou. A lição: coloque metas de dureza, tração e deformação permanente diretamente no desenho — não em um e-mail separado.
Como Enviar Desenhos CAD que Recebem uma Cotação Rápida e Precisa
O que incluir no pacote de arquivos
- STEP ou IGES 3D do perfil, mais um PDF 2D com indicações de tolerância em cada dimensão funcional
- Especificação de material: polímero base, dureza com tolerância (ex.: 65 ±5 Shore A), tração mínima, deformação permanente máxima e quaisquer métodos de teste ASTM/ISO
- Requisito de flocagem: zona de cobertura, tipo de fibra e meta de atrito se especificada
- Moldagem de cantos: localizações das juntas, raios de curvatura e se o loop é fechado
- Embalagem: DI/DE da bobina, comprimento reto, intercalação e rotulagem
- Volume anual e cronograma de liberação — isso define o MOQ e a amortização do ferramental
Convenções de desenho que reduzem o vai e vem
Use um esquema de datum vinculado ao recurso de montagem, não ao ponto inicial da extrusão. Indique a tolerância de extrusão separadamente da tolerância do canto moldado. Se o perfil for de dupla dureza, sombreie as zonas e rotule cada dureza. Faça referência à ISO 3601 ou à especificação do próprio OEM quando aplicável. Um pacote de desenho limpo normalmente reduz o ciclo de cotação de 5–7 dias para 24–48 horas.
MOQ, Ferramental, Amostras e Logística de Exportação
| Item | Faixa Típica | Observações |
|---|---|---|
| MOQ (perfil padrão) | 500–1.000 m | Menor para pedidos repetidos |
| MOQ (composto customizado) | 2.000–3.000 m | Mínimo de lote de mistura do composto |
| Ferramental de extrusão | USD 800–2.500 | Inclui teste de produção e FAI |
| Ferramenta de moldagem de cantos | USD 1.500–4.000 por conjunto | Por geometria de canto |
| Prazo de amostra (composto em estoque) | 7–12 dias úteis | Após aprovação do desenho |
| Prazo de amostra (composto customizado) | 15–20 dias úteis | Inclui desenvolvimento do composto |
| Prazo de produção | 25–35 dias | Após aprovação da amostra |
| Embalagem | Bobina, comprimento reto ou customizada | Conforme especificação do comprador |
| Termos de exportação | FOB Shanghai/Shenzhen, CIF, DDP | Incoterms 2020 |
Para compradores que também adquirem perfis não automotivos, nossas vedações para armários e perfis WPC são embarcados na mesma consolidação para reduzir o custo de frete.
Perguntas Frequentes
Qual é o MOQ para uma vedação de borracha customizada para teto solar automotivo?
Para um perfil padrão de EPDM com composto existente, o MOQ é tipicamente de 500–1.000 metros. Um composto customizado ou perfil de dupla dureza eleva o MOQ para 2.000–3.000 metros devido aos mínimos de lote de mistura do composto. Pedidos repetidos frequentemente podem ser liberados com metade do MOQ inicial.
Qual é o prazo do desenho até a produção?
Reserve 15–25 dias úteis para ferramental, 7–12 dias úteis para amostras em composto em estoque (15–20 para composto customizado) e 25–35 dias para produção após aprovação da amostra. O total do desenho à entrega é comumente de 8–12 semanas para um novo projeto de vedação de teto solar.
Qual tolerância de extrusão vocês conseguem manter em uma vedação de teto solar?
±0,3 mm em superfícies de vedação críticas e ±0,5 mm em dimensões não críticas é uma janela de produção realista para extrusão de EPDM. Mais apertado que ±0,2 mm exige retífica pós-cura ou um processo diferente e deve ser discutido na etapa de DFM. Cantos moldados normalmente mantêm ±0,5 mm.
Como as vedações de teto solar são embaladas para exportação?
Embalagem em bobina (tipicamente 50–100 m por bobina, DI 300–400 mm) ou comprimento reto conforme instrução do comprador, com intercalação para evitar danos à flocagem. As caixas são de grau de exportação com dessecante onde a umidade é uma preocupação; os paletes são livres de fumigação. A rotulagem segue a especificação de código de barras e rastreabilidade do comprador.
Qual é a política de amostras?
Amostras de composto em estoque são tipicamente gratuitas; o comprador cobre o frete. Amostras de composto customizado têm uma taxa que é creditada contra o primeiro pedido de produção. As amostras são enviadas com um relatório de inspeção da primeira peça e dados de testes de material para que o comprador possa validar contra o desenho antes de comprometer o ferramental.
Envie seu desenho CAD para uma cotação em 24 horas.
Precisa de orçamento personalizado?
Envie seu desenho CAD ou especificações (material, dureza, perfil, faixa de temperatura, MOQ) — nossa equipe de engenharia responde em 24 horas.